Quando uma peça sai de linha, quando o fornecedor original fechou ou quando o projeto pede um componente que não existe no catálogo, a resposta é a peça fundida sob desenho. É também onde mais aparecem dúvidas na compra: quanto custa o ferramental, quanto tempo leva, que liga usar e por que o primeiro lote demora mais que os seguintes.
Este artigo mostra, etapa por etapa, como uma peça sai do desenho técnico e chega pronta para montagem.
1. Análise do desenho e da aplicação
Tudo começa pelo desenho — ou, na falta dele, pela peça física, que pode ser medida e redesenhada. A engenharia avalia três coisas:
Função: que esforços a peça sofre (tração, impacto, desgaste, temperatura) e em que ambiente trabalha;
Fundibilidade: se a geometria permite encher o molde e alimentar a peça durante a solidificação sem defeitos — espessuras muito diferentes lado a lado, cantos vivos e paredes finas demais são os pontos de atenção;
Usinagem: quais superfícies precisam de acabamento e tolerância apertada, para prever o sobremetal certo no fundido.
Pequenos ajustes nessa fase — um raio de concordância, um ângulo de saída, uma espessura uniformizada — costumam baixar o custo e aumentar a confiabilidade da peça sem mudar a função. É a etapa que mais vale a pena discutir com o fornecedor.
2. Escolha da liga
A liga é escolhida pela função, não pelo preço do quilo. As famílias mais usadas em componentes industriais e agrícolas são:
Ferro fundido cinzento: ótima usinabilidade, boa absorção de vibração e excelente custo. É o material típico de polias, carcaças, tampas e bases.
Ferro fundido nodular: a grafita em forma de nódulos dá ao material resistência e alongamento muito superiores, próximos aos de alguns aços. Indicado para peças sujeitas a impacto e esforço mecânico.
Ferros fundidos ligados e de alta liga: desenvolvidos para resistir a temperatura, oxidação e abrasão.
As classes de cada família seguem normas técnicas, que definem resistência mínima e dureza. Especificar a classe no pedido evita que "ferro fundido" vire uma palavra genérica que cabe em qualquer material.
3. Ferramental: o modelo e as caixas de macho
O ferramental é a ferramenta que reproduz a forma da peça no molde de areia. Ele inclui o modelo (o "negativo" da parte externa) e, quando a peça tem furos ou cavidades internas, as caixas de macho. Pode ser feito em madeira, resina ou metal, conforme o volume previsto: madeira para poucas peças, resina e metal para lotes recorrentes e maior durabilidade.
É o principal custo inicial do projeto — e um custo pago uma vez. O ferramental pertence ao cliente e fica guardado para os próximos lotes. Por isso, o preço da primeira compra sempre parece alto e o das seguintes cai de forma significativa.
4. Moldagem, fusão e vazamento
Com o ferramental pronto, a peça entra no ciclo de produção da fundição:
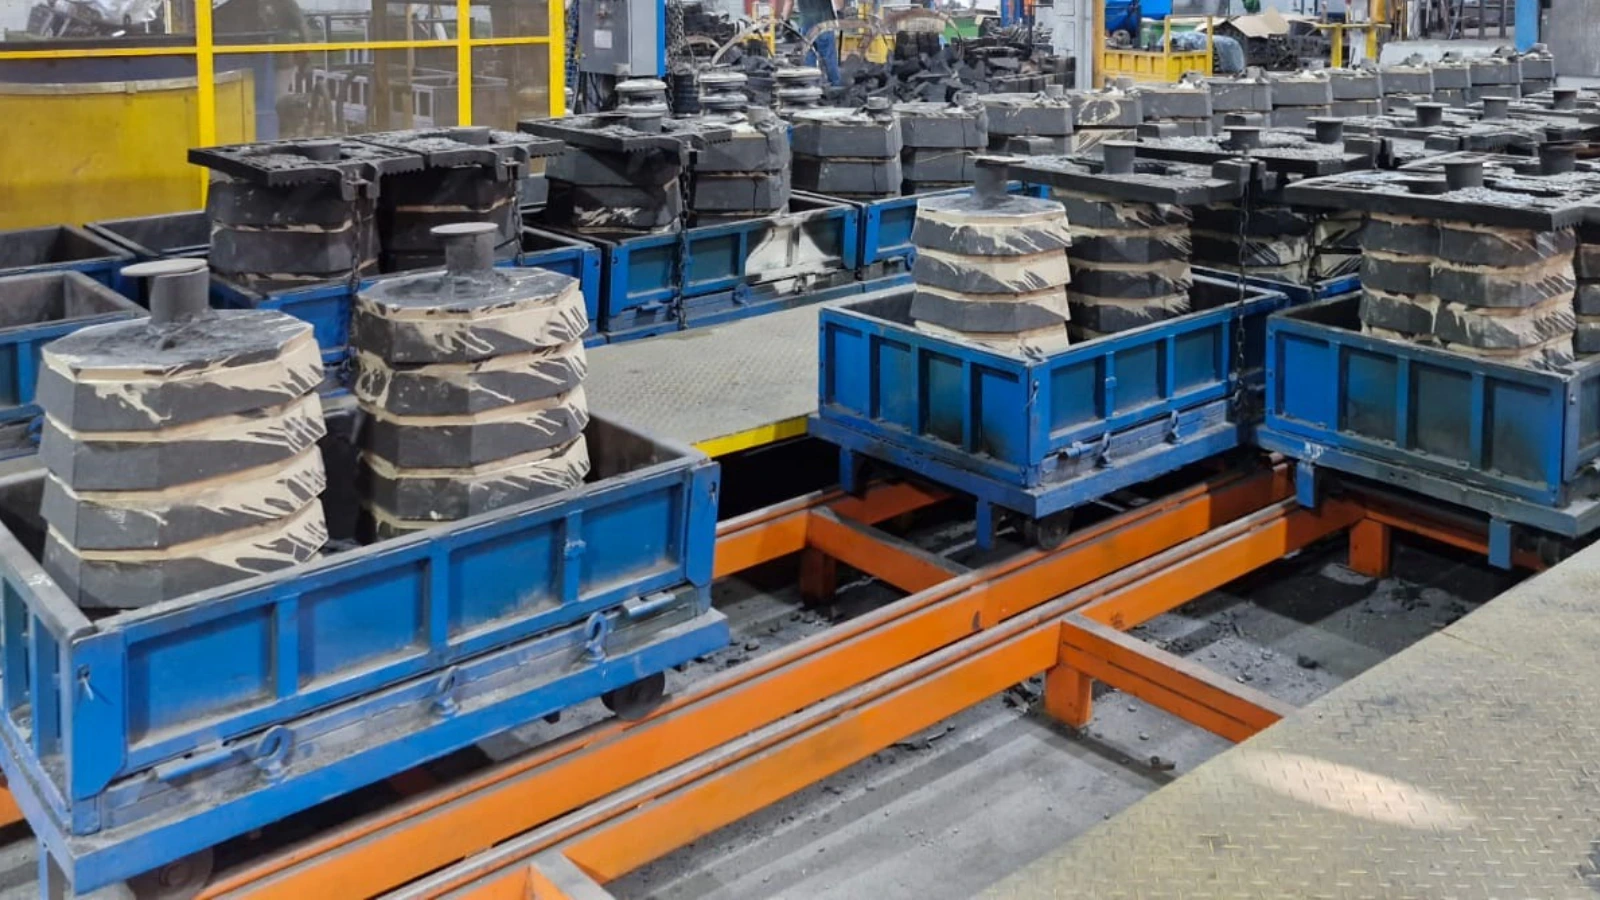
Moldagem: a areia é compactada em volta do modelo, formando a cavidade com a forma da peça; os machos são posicionados para criar as partes internas;
Fusão: o metal é fundido no forno e tem a composição química ajustada e conferida;
Vazamento: o metal líquido é derramado no molde pelo sistema de canais de alimentação, projetado para encher a cavidade sem turbulência e alimentar as regiões que solidificam por último;
Desmoldagem e acabamento: depois de resfriada, a peça é retirada da areia, os canais são cortados e as rebarbas, removidas.
Quando a aplicação exige, a peça passa por tratamento térmico para ajustar dureza e aliviar tensões.
5. Amostra e aprovação
As primeiras peças são amostras. Elas passam por inspeção dimensional e, conforme o caso, por ensaios de dureza, composição química e verificação de defeitos internos. Só depois da aprovação pelo cliente o lote é liberado. Pular essa etapa para ganhar tempo é a forma mais rápida de perder tempo.
6. Usinagem integrada
Uma peça fundida raramente vai direto para a máquina: furos, faces de assento, canais e roscas precisam de usinagem. Quando fundição e usinagem ficam em fornecedores diferentes, aparecem problemas conhecidos — o usinador recebe peças com sobremetal errado, o defeito interno só aparece na usinagem e ninguém assume a peça perdida, e o prazo soma o transporte entre os dois.
Com fundição e usinagem no mesmo lugar, o sobremetal é dimensionado para a usinagem que vai acontecer, o defeito é rastreado até a origem e a peça sai pronta para montar.
Quanto tempo leva?
O prazo depende da complexidade da peça, do tipo de ferramental e do volume. Em linhas gerais, o primeiro lote soma o desenvolvimento do ferramental, a produção e a aprovação da amostra; os lotes seguintes já começam na moldagem. Planejar a compra com essa diferença em mente — e, para peças críticas, manter um estoque de segurança — evita que uma reposição vire parada de linha.
O que enviar para pedir um orçamento
Desenho técnico (ou a peça física, se o desenho não existir);
Material atual ou exigido, se conhecido;
Quantidade por lote e consumo anual estimado;
Quais superfícies precisam ser usinadas;
Onde e como a peça trabalha.
A Fundição Giros desenvolve peças fundidas sob desenho com fundição e usinagem próprias e qualidade certificada ISO 9001. Envie seu desenho para a nossa engenharia ou conheça os produtos que já fabricamos.